膨胀珍珠岩在铸造除渣中的关键作用与选购指南
在铸造行业中,除渣剂的选择直接关系到铸件的质量和生产效率。膨胀珍珠岩作为一种性能优异的铸造辅料,凭借其白色、多孔、轻质和化学惰性等特点,正被越来越多厂家应用于铸造除渣与覆盖工艺中。本文将从产品特性、工作原理、应用场景及选购要点四个方面,为铸造企业系统介绍铸造用膨胀珍珠岩颗粒。
一、什么是膨胀珍珠岩
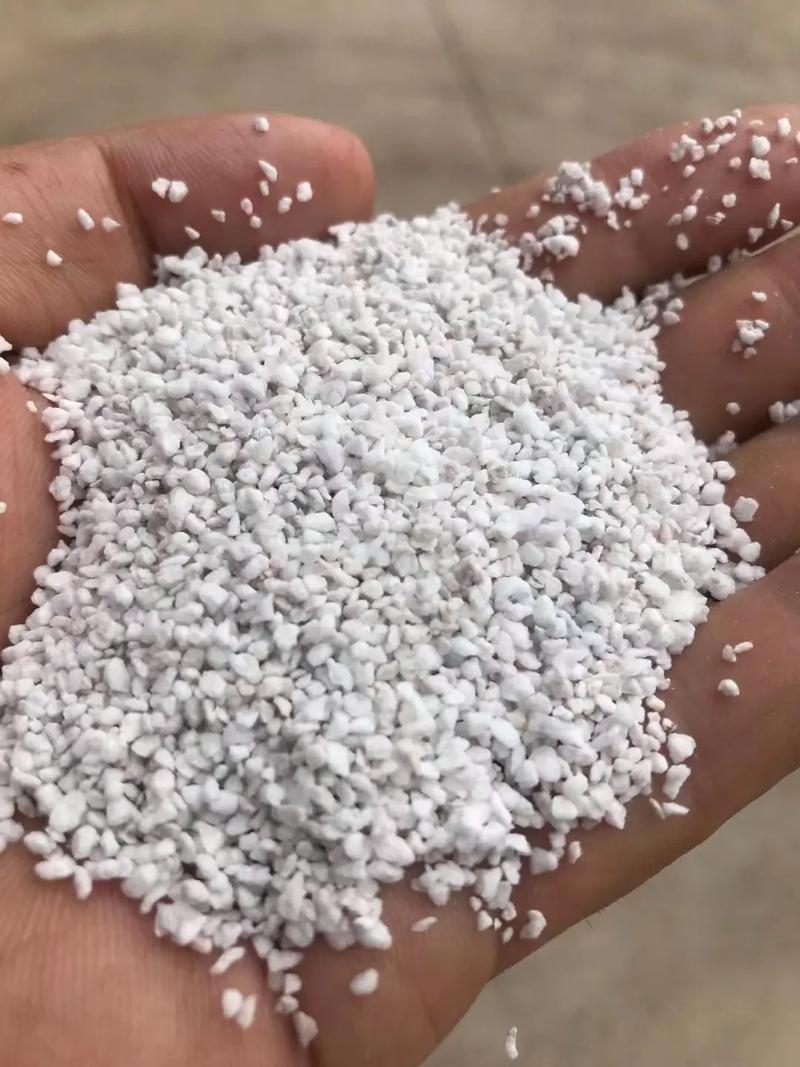
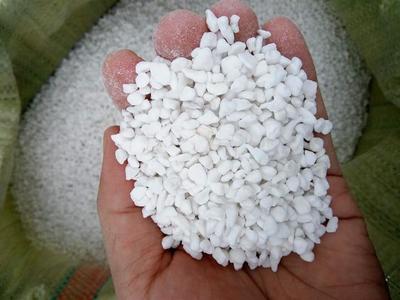
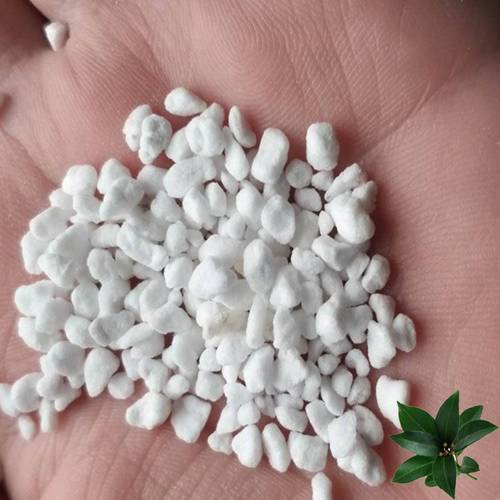
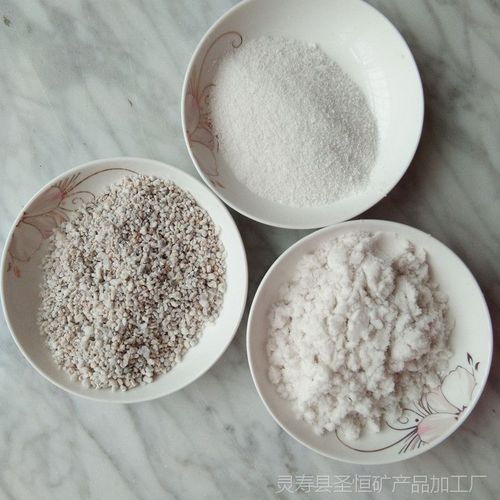
膨胀珍珠岩是由天然珍珠岩矿石经破碎、预热和高温焙烧(约1000~1300℃)后,体积迅速膨胀10~30倍而形成的一种白色、多孔、轻质颗粒材料。其内部呈蜂窝状结构,表面封闭微孔,具有极低的堆积密度(通常为80~200 kg/m³)和优良的保温、隔热、吸附性能。
在铸造领域,厂家通常将膨胀珍珠岩加工成不同粒径的颗粒,作为铸造用除渣剂、覆盖剂或保温剂使用。常见规格包括20~50目、50~80目、80~120目等,目数越高,颗粒越细,适用场景也有所不同。
二、铸造用珍珠岩颗粒的核心优势
- 除渣效果好:膨胀珍珠岩颗粒喷洒在金属液表面后,能迅速吸附并团聚熔渣,形成易于剥离的渣壳,减少夹渣缺陷。
- 保温性能优异:其低导热系数可有效降低金属液表面热损失,尤其适用于中频炉、浇包和冒口覆盖,延长金属液保温时间。
- 化学性质稳定:珍珠岩主要成分为非晶质二氧化硅(约70%~75%)和氧化铝,呈中性或弱酸性,不会与大多数铸造合金发生化学反应,避免污染金属液。
- 不粘包、易清理:使用后形成疏松渣层,不粘炉衬和浇包,大幅降低清炉工作强度。
- 环保无烟:相比传统稻壳灰或石棉类覆盖剂,膨胀珍珠岩不含致癌物,发气量低,作业现场粉尘可控。
- 性价比高:原料丰富、加工成本适中,综合使用成本优于许多进口除渣剂。
三、不同铸造工艺中的应用
1. 铸铁件(灰铸铁、球墨铸铁)
在浇包或中频炉中,将20~50目的膨胀珍珠岩颗粒均匀撒于铁液表面,可快速凝结浮渣并形成保温层。球墨铸铁对夹渣敏感,使用高纯白色珍珠岩可减少渣孔、缩松等缺陷。
2. 铸钢件
由于铸钢浇注温度高(1550~1650℃),宜选用堆积密度稍高、耐火度高的膨胀珍珠岩,搭配少量石英砂或复合除渣剂使用,避免颗粒过快熔融失去除渣能力。
3. 铝合金铸造
铝合金液面易氧化成渣,膨胀珍珠岩覆盖层可隔绝空气,减少氧化夹杂,同时因其颜色白,便于观察铝液温度及渣况。
4. 传统砂型浇注
在明冒口或暗冒口顶部撒一层膨胀珍珠岩颗粒,可替代发热覆盖剂,起到保温补缩效果。
四、选购铸造用珍珠岩颗粒的关键指标
从厂家采购时,建议重点核查以下指标:
- 颜色和纯净度:优质铸造用膨胀珍珠岩应为纯白色,无明显杂色或黑点。此时除渣剂效果一致性好。
- 粒径分布:根据铸件类型选择合适目数,如球墨铸铁宜用40~70目,铸钢宜用20~50目。
- 堆积密度:一般铸造除渣用为120~180 kg/m³。密度过低易扬尘,过高则铺展性差。
- 耐火度:应≥1280℃,避免在高温金属液面过早软化和失效。
- 含水量和发气量:应控制含水量≤0.5%,发气量需低,防止铸件产生气孔。
- 杂质含量:Fe₂O₃等杂质越少越好,防止增铁或增碳。
五、使用建议与储存注意事项
- 使用前建议筛分,去除运输中产生的细粉,防止扬尘过大。
- 撒布时宜采用可调节喷粉机或人工撒料,厚度以覆盖金属液面2~5 mm为宜。
- 浇注过程中,若发现渣壳过厚,可适当拨开补撒,保证均匀覆盖。
- 储存于干燥通风的环境,避免受潮结块。开袋后应尽快用完,或扎紧袋口密封保存。
六、
作为白色、轻质、多孔的铸造辅料,膨胀珍珠岩在除渣、保温和覆盖领域展现出显著优势。抓好产品纯度控制、粒度合理匹配和规范使用方法,而并非简单喷洒即可见效。铸造企业在挑选供应商时,应结合自身浇注工艺、合金类型与质量需求,选择指标可靠、批次稳定的厂家型除渣剂产品,才是稳定铸件质量、节约成本的有效路径。
如若转载,请注明出处:http://www.lhzzyky.com/product/60.html
更新时间:2026-10-22 19:04:45